Machines d'emballage sous film — Le guide B2B complet
Plus de 25 articles sur la sélection, l'exploitation, la maintenance et le dépannage, destinés aux ingénieurs en conditionnement.
Points clés à retenir
Réponse rapide : La sécurité des machines d'emballage repose sur un ensemble de mesures : identification des risques, EPI, dispositifs de protection, procédures de verrouillage et d'étiquetage, procédures d'urgence et opérateurs formés — le tout faisant l'objet d'audits continus au regard des normes en vigueur.
- Consultez la carte des risques — points de pincement, surfaces d’étanchéité, lames de coupe, tableaux électriques
- La protection est conçue — les protecteurs à verrouillage bloquent le mouvement lorsqu'ils sont ouverts
- LOTO pour chaque intervention — mise hors service et signalisation avant tout nettoyage, en cas de blocage ou pour toute intervention de maintenance
- La formation fait l'objet d'un compte rendu — la compétence de l'opérateur est un élément de conformité
- Audit de conformité aux normes — les contrôles périodiques garantissent le bon fonctionnement du système de sécurité
Introduction
Les machines d'emballage comportent des pièces en mouvement à grande vitesse, sont soumises à des températures élevées et exercent des forces mécaniques importantes. Ces caractéristiques font de la sécurité des opérateurs une priorité absolue pour tout site de production. Les risques de coincement et d'amputation comptent parmi les plus graves sur les machines d'emballage ; ils nécessitent donc la mise en place de dispositifs de protection et de procédures particulièrement rigoureux.
Un protocole de sécurité rigoureux n'est pas seulement une exigence réglementaire : il protège votre personnel, réduit les coûts d'assurance, prévient les arrêts de production et témoigne d'une gestion professionnelle auprès des clients et des auditeurs. Dans les secteurs réglementés tels que l'industrie pharmaceutique et l'agroalimentaire, la documentation relative à la sécurité est également une condition préalable à la conformité aux normes BPF et HACCP.
Ce guide définit des protocoles de sécurité complets, spécialement conçus pour les installations horizontales machine d'emballage en continu les opérations, notamment les équipements de protection individuelle, les procédures de verrouillage et d'étiquetage, les interventions d'urgence et la gestion continue de la sécurité. Que vous mettiez en place une nouvelle ligne de conditionnement ou que vous procédiez à un audit de vos pratiques de sécurité existantes, cet article vous fournit le cadre dont vous avez besoin.
Point à retenir : Un protocole de sécurité bien mis en œuvre réduit considérablement les incidents liés aux machines et instaure une culture dans laquelle la sécurité et la productivité se renforcent mutuellement au lieu d'être en contradiction.
Les consignes de sécurité ci-dessous s'appliquent aux machines d'emballage telles que la Machine d'emballage sous film continu JC250.
Quels sont les risques ?
Catégories principales de risques
Les machines d'emballage en continu présentent plusieurs catégories de risques que les opérateurs et les responsables de la sécurité doivent connaître :
Risques mécaniques :
– Barres d'étanchéité rotatives et rouleaux de sertissage (points de pincement)
– Tapis roulants et chaînes d'alimentation en mouvement (risque d'enchevêtrement)
– Mécanismes de couteaux à coupe transversale (risque de coupure/amputation)
– Rouleaux de déroulement du film (points d'entrée)
– Mécanismes à cames et ensembles de tringlerie (risques d'écrasement)
Risques thermiques :
– Barres de scellage fonctionnant à une température comprise entre 130 et 200 °C (risque de brûlure)
– Composants de soudure longitudinale chauffés
– Surfaces chaudes des produits (les emballages fraîchement scellés peuvent retenir la chaleur)
Risques électriques :
– Raccordements au réseau électrique (380 V/480 V triphasé)
– Composants du tableau de commande (24 V CC à 230 V CA)
– Systèmes d'entraînement servo à énergie stockée dans des condensateurs
– Câblage endommagé ou mise à la terre incorrecte
Risques ergonomiques :
– Mouvements répétitifs lors du chargement manuel des produits
– Postures inconfortables lors du déblocage de bourrages ou de l'enfilage de la pellicule
– Manutention de charges lourdes lors des changements de bobines (les bobines de film peuvent peser entre 25 et 80 kg)
– Rester debout pendant de longues périodes sur des surfaces dures
Matrice d'évaluation des risques
| Risque | Gravité | Probabilité | Niveau de risque | Priorité de contrôle |
|---|---|---|---|---|
| Mécanisme de lame | Critique | Faible | Moyen | Protection des machines |
| Contact entre la barre d'étanchéité et la surface | Élevé | Moyen | Élevé | Sécurité + formation |
| Enchevêtrement de films | Critique | Moyen | Élevé | Sécurité + procédures |
| Contact électrique | Critique | Faible | Moyen | Formation LOTO + |
| Contrainte ergonomique | Moyen | Élevé | Élevé | Aménagement du lieu de travail |
| Exposition au bruit | Faible | Élevé | Moyen | EPI + ingénierie |
Qu'est-ce qu'un équipement de protection individuelle (EPI) ?
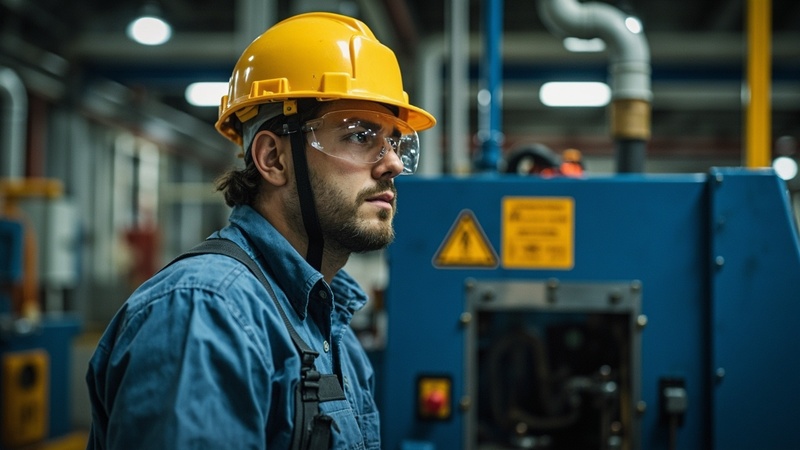
Équipement de protection individuelle obligatoire pour les opérations sur les machines d'emballage sous film continu
Tout opérateur travaillant sur une machine d'emballage sous film ou à proximité de celle-ci doit porter au minimum les EPI suivants :
Procédures opérationnelles standard relatives aux EPI :
– Lunettes de protection avec protections latérales (conformes à la norme ANSI Z87.1 ou EN 166)
– Gants résistants à la chaleur (résistant à une température minimale de 200 °C) pour toute intervention à proximité des barres de soudure
– Gants résistants aux coupures (norme ANSI A4 ou EN 388 niveau 3 au minimum) lors de la manipulation de couteaux ou de films de découpe
– Chaussures de sécurité équipées d'embouts de protection en acier ou en matériau composite et de semelles antidérapantes (normes ASTM F2413 ou EN ISO 20345)
– Protection auditive si le bruit ambiant dépasse 85 dB(A) (ce qui est courant pour les machines fonctionnant à plus de 60 paquets/min)
EPI spécifiques à certaines tâches :
– Visière de protection lors du déblocage de bourrages à proximité de la zone d'étanchéité
– Protège-bras lorsqu'on enfile le film dans le collier de formage
– Tapis anti-fatigue pour les opérateurs qui travaillent à la machine pendant toute la durée de leur service
Gestion des EPI
Les EPI ne sont efficaces que s'ils sont correctement entretenus et utilisés :
- Vérifiez l'état de tous les EPI avant chaque prise de service afin de détecter d'éventuels dommages ou signes d'usure.
- Remplacez immédiatement les gants résistants aux coupures s'ils sont coupés ou endommagés.
- Rangez les gants résistants à la chaleur à l'écart des sources de chaleur directes
- Nettoyez quotidiennement les lunettes de sécurité : des verres sales incitent les opérateurs à les retirer.
- Tenir à jour un registre des EPI indiquant les dates de remise, d'inspection et de remplacement
- Prévoir au moins deux ensembles complets d'EPI par opérateur à titre de réserve
Exigences en matière de protection des machines
Gardes fixes
Les protecteurs fixes sont des barrières permanentes qui empêchent l'accès aux zones dangereuses en conditions normales de fonctionnement. Sur une machine d'emballage sous film, les protecteurs fixes doivent couvrir :
- La zone de soudure (soudure d'extrémité et soudure longitudinale)
- Le mécanisme du couteau à coupe transversale
- La transmission principale (chaînes, courroies, engrenages)
- Rouleaux de déroulement et de tension du film (munis de fenêtres d'observation adaptées au guidage du film)
- La zone du collier de formage (accessible uniquement lorsque la machine est à l'arrêt)
Conditions requises : Les protections fixes doivent être solidement fixées (leur démontage nécessitant l'utilisation d'outils), conçues pour empêcher toute partie du corps humain d'atteindre la zone de danger, et fabriquées à partir de matériaux suffisamment résistants pour retenir les pièces projetées ou les films brisés.
À lire également : Dispositifs de sécurité des machines d'emballage modernes :
Protections à verrouillage
Les protecteurs à verrouillage utilisent des capteurs de sécurité (interrupteurs de sécurité, capteurs de sécurité RFID ou barrières immatérielles) qui arrêtent la machine lorsque le protecteur est ouvert. Emplacements clés des protecteurs à verrouillage sur les emballeuses sous film :
- Trous d'accès pour l'enfilage du film — l'ouverture interrompt tout mouvement
- Sceller les trappes d'accès — l'ouverture met les éléments chauffants hors tension et arrête le mouvement
- Housses de protection pour couteaux — l'ouverture empêche le déclenchement du couteau
Important : Les verrouillages de sécurité doivent être raccordés à des contrôleurs de sécurité (catégorie 3 ou 4 selon la norme ISO 13849, SIL 2 ou 3 selon la norme CEI 62061). Ne contournez pas les verrouillages de sécurité pour des raisons de commodité : il s'agit d'une infraction grave qui a entraîné de nombreux accidents mortels sur le lieu de travail.
Barrières immatérielles de sécurité
Les installations sophistiquées peuvent être équipées de barrières immatérielles de sécurité (AOPD selon la norme CEI 61496-1) au niveau de la zone d'alimentation des produits afin de détecter les mains de l'opérateur s'introduisant dans la zone de danger. Les barrières immatérielles assurent une protection sans entraver l'accès pour le chargement des produits.
Procédures de verrouillage et d'étiquetage (LOTO)
Quand le LOTO est obligatoire
La procédure de verrouillage et d'étiquetage doit être mise en œuvre avant toute une des activités suivantes :
- Dégager un bourrage nécessitant d'introduire la main dans des zones protégées
- Remplacement des bobines de film
- Nettoyage des barres de scellage ou de la lame
- Effectuer l'entretien préventif
- Réglage des mécanismes internes
- Toute tâche nécessitant le retrait d'un dispositif de protection ou l'accès à une zone à risque
Procédure LOTO étape par étape
- Informer l'ensemble du personnel concerné que la machine est en cours de verrouillage.
- Éteignez la machine en suivant la procédure d'arrêt habituelle. Attendez que tout mouvement soit complètement arrêté.
- Débranchez la machine de toutes les sources d'alimentation :
- Circuit électrique : Ouvrez le sectionneur principal et verrouillez-le en position « OFF »
- Système pneumatique : fermez la vanne d'alimentation principale en air et purgez la pression résiduelle
- Système hydraulique : fermez la vanne hydraulique principale et purgez la pression du système
- Thermique : laisser les barres de soudure refroidir jusqu’à une température inférieure à 50 °C ou utiliser des barrières résistantes à la chaleur
- Définissez votre code personnel sur chaque dispositif d'isolation énergétique. Chaque travailleur doit utiliser son propre cadenas ; ne vous fiez jamais au cadenas d'une autre personne.
- Vérifier l'état d'énergie nulle :
- Essayez de démarrer la machine à partir du panneau de commande (elle ne devrait pas démarrer)
- Vérifier s'il reste de la pression pneumatique ou hydraulique
- Vérifiez que les barres de soudure sont froides au toucher
- Test de l'énergie électrique stockée dans les condensateurs
- Effectuez les travaux nécessaires.
- Retirez les outils et remettez tous les dispositifs de protection en place.
- Assurez-vous que personne ne se trouve à proximité de la machine.
- Retirez votre cadenas personnel (Seule la personne qui a mis le cadenas peut l'enlever).
- Réapprovisionner l'énergie et redémarrer la machine en suivant les procédures habituelles de mise en service.
Groupe LOTO
Lorsque plusieurs opérateurs interviennent sur la même machine, chacun doit fixer son propre cadenas sur un loquet collectif de verrouillage. Un employé désigné et habilité coordonne l'opération de verrouillage et vérifie que tous les cadenas ont bien été retirés avant la remise sous tension.
Comment gérer les procédures d'urgence ?
Arrêt d'urgence (E-Stop)
Chaque machine d'emballage en continu doit être équipée de boutons d'arrêt d'urgence facilement accessibles :
- Au moins un arrêt d'urgence sur le panneau de commande de l'opérateur
- Boutons d'arrêt d'urgence supplémentaires aux points d'accès critiques (zone d'enfilage du film, zone d'alimentation)
- Les boutons d'arrêt d'urgence doivent être rouges, de type « champignon » et nécessiter une réinitialisation manuelle.
- Les circuits d'arrêt d'urgence doivent être certifiés pour la sécurité (câblés, et non commandés par logiciel)
Procédure à suivre en cas d'arrêt d'urgence :
1. Appuyez immédiatement sur le bouton d'arrêt d'urgence le plus proche
2. Ne vous approchez pas des pièces en mouvement tant que celles-ci n'ont pas complètement cessé de bouger
3. Vérifiez s'il y a des blessés et prodiguez les premiers secours si vous avez suivi une formation à cet effet
4. Ne tentez pas de redémarrer tant que la cause n'a pas été identifiée et corrigée
5. Réinitialisez l'arrêt d'urgence en tournant le bouton en forme de champignon (tirer pour le débloquer) — ne pas contourner le dispositif
Intervention en cas d'incendie
Les machines d'emballage sous film présentent un risque d'incendie dû à :
- des barres de soudure surchauffées qui ont enflammé la poussière de film accumulée
- défauts électriques dans les tableaux de commande
- décharge électrostatique à proximité de matériaux d'emballage inflammables
Intervention en cas d'incendie :
1. Actionner l'arrêt d'urgence et couper l'alimentation électrique
2. Si l'incendie est de faible ampleur et circonscrit, utilisez un extincteur à CO₂ ou à poudre chimique.
3. N'utilisez jamais d'eau pour éteindre un incendie d'origine électrique
4. Si l'incendie touche matériau cinématographique, la fumée sera dense et toxique — évacuez immédiatement
5. Appelez les services d'urgence si l'incendie ne peut être maîtrisé en moins de 60 secondes
Trousses de premiers secours
Prévoir des trousses de premiers secours à moins de 30 mètres de chaque machine d'emballage, contenant :
– Matériel de soins des brûlures (gel rafraîchissant, pansements stériles)
– Matériel de premiers soins (pansements stériles, antiseptique)
– Poste de lavage oculaire accessible en moins de 10 secondes à pied
– Dispositif de protection pour la réanimation cardio-pulmonaire
– Numéros d'urgence affichés de manière visible
Exigences en matière de formation des opérateurs
Formation initiale
Tous les nouveaux opérateurs doivent remplir les conditions suivantes avant de pouvoir utiliser une machine d'emballage sous film en toute autonomie :
Phase 1 — Sécurité en classe (4 à 8 heures) :
– Identification des dangers et sensibilisation aux risques
– Exigences en matière d'EPI et utilisation correcte
– Procédures LOTO (théorie et travaux pratiques encadrés)
– Procédures d'urgence (arrêt d'urgence, incendie, premiers secours)
– Objectif et restrictions en matière de protection des machines
– Exigences réglementaires (OSHA, directives CE le cas échéant)
Phase 2 — Exploitation supervisée (plus de 40 heures) :
– Procédures de mise en marche et d'arrêt de la machine
– Fonctionnement normal et surveillance
– Réglages mineurs (tension, température, vitesse)
– Procédures de débouchage (avec LOTO)
– Enroulement du film et changement de rouleau
– Contrôle qualité en cours de fonctionnement
Phase 3 — Évaluation des compétences :
– Épreuve écrite sur les procédures de sécurité (note minimale de 80%)
– Démonstration pratique de la procédure LOTO
– Démonstration pratique du déblocage d’un bourrage en respectant les mesures de sécurité appropriées
– Exercice de simulation de réaction à un scénario d'urgence
Formation de remise à niveau
- Formation annuelle de remise à niveau en matière de sécurité pour tous les opérateurs (2 à 4 heures)
- Éléments déclencheurs d'une nouvelle formation : Tout incident de sécurité, quasi-accident, changement de procédure ou absence prolongée (> 30 jours)
- Documentation : Toutes les formations doivent faire l'objet d'un compte rendu précisant la date, le contenu, le nom du formateur et la signature de l'opérateur.
Audits de sécurité et amélioration continue
Contrôles de sécurité quotidiens
Les opérateurs doivent effectuer ces vérifications au début de chaque service :
- Toutes les mesures de sécurité sont en place et assurées
- Fonctionnement des verrouillages de sécurité (test par ouverture d'un capot de protection)
- Boutons d'arrêt d'urgence accessibles et dégagés
- Équipements de protection individuelle disponibles et en bon état
- Aucun risque de trébucher autour de la machine
- Les issues de secours sont dégagées
- Trousse de premiers secours bien approvisionnée et facilement accessible
- Zone autour de la machine propre (pas de traces d'huile, de chutes de film ni de débris)
Audits de sécurité mensuels
Un responsable de la sécurité ou un superviseur désigné doit effectuer des contrôles mensuels portant sur :
- Respect de la procédure LOTO (appliquer concrètement les mesures de verrouillage, et pas seulement remplir les formalités administratives)
- Vérification de l'état des dispositifs de sécurité et du fonctionnement des verrouillages
- État des EPI et respect des consignes d'utilisation
- Validité des dossiers de formation
- Examen du registre des incidents et des quasi-accidents
- État d'avancement des mesures correctives
Enquête sur un incident
Chaque incident de sécurité et chaque quasi-accident doit :
- Consigné dans les 24 heures à l'aide d'un formulaire standard de rapport d'incident
- Analyse des causes profondes (méthode des « 5 pourquoi » ou diagramme en arête de poisson)
- Problèmes traités au moyen de mesures correctives auxquelles ont été attribués des responsables et des délais
- Transmis à toutes les équipes et à l'ensemble du personnel concerné
- Un suivi a été effectué pour vérifier l'efficacité des mesures correctives
Respect des normes internationales
Normes clés relatives à la sécurité des machines d'emballage
| Standard | Champ d'application | Champ d'application |
|---|---|---|
| ISO 13849 | Sécurité des machines — Éléments des systèmes de commande liés à la sécurité | Toutes les fonctions de sécurité relatives à la commande de la machine |
| IEC 62061 | Sécurité des machines — Sécurité fonctionnelle des systèmes de commande électriques | Systèmes de sécurité électrique |
| ISO 14120 | Garde-corps — Exigences générales relatives à la conception et à la construction | Tous les agents de sécurité |
| ISO 14119 | Dispositifs de verrouillage associés à des protecteurs | Conception d'un dispositif de verrouillage de sécurité |
| EN 415-3 | Sécurité des machines d'emballage — Machines de formage, de remplissage et de scellage | Exigences spécifiques aux machines d'emballage en continu |
| OSHA 29 CFR 1910.147 | Maîtrise des énergies dangereuses (LOTO) | Conformité aux réglementations du travail aux États-Unis |
| Directive européenne 2006/42/CE relative aux machines | Exigences essentielles en matière de santé et de sécurité | Conformité au marquage CE |
Les machines Path Pack sont conçues et fabriquées conformément à la directive européenne relative aux machines et bénéficient de la certification CE. Nos systèmes de sécurité utilisent des contrôleurs de sécurité Siemens et des composants Schneider certifiés pour la sécurité afin de garantir un fonctionnement fiable de toutes les fonctions de sécurité.
Foire aux questions
Quelle est l'infraction aux règles de sécurité la plus courante sur les machines d'emballage ?
Le contournement des dispositifs de verrouillage de sécurité constitue l'infraction la plus courante et la plus dangereuse. Il arrive que les opérateurs scotchent les interrupteurs de verrouillage ou retirent les protections afin d'accélérer le déblocage d'un bourrage ou l'enfilage du film. Cette pratique supprime la dernière ligne de défense entre l'opérateur et un accident grave. Chez Path Pack, nos machines sont équipées de dispositifs de sécurité inviolables, difficiles à contourner, mais la formation et la supervision restent indispensables.
Dois-je appliquer la procédure LOTO pour des tâches mineures telles que le réglage de la tension du film ?
Si le réglage peut être effectué depuis l'extérieur de la zone protégée sans exposition à des risques, la procédure LOTO n'est pas nécessairement requise. Toutefois, si la tâche nécessite d'ouvrir un dispositif de protection, d'introduire la main dans la machine ou d'accéder à une zone à risque, la procédure LOTO doit être appliquée. En cas de doute, procédez toujours au verrouillage.
À quelle fréquence faut-il inspecter les dispositifs de sécurité ?
Une inspection visuelle doit être effectuée quotidiennement dans le cadre de la liste de contrôle pré-prise de service de l'opérateur. Une inspection formelle du montage des protecteurs, du fonctionnement des dispositifs de verrouillage et de l'intégrité structurelle doit être réalisée chaque mois. Tout protecteur endommagé doit être réparé ou remplacé avant que la machine ne soit remise en service.
Quelle formation les techniciens de maintenance doivent-ils suivre ?
Les techniciens de maintenance doivent suivre la même formation à la sécurité que les opérateurs, ainsi qu’une formation complémentaire sur la sécurité électrique (NFPA 70E ou équivalent), le travail en hauteur (le cas échéant), la maîtrise des énergies dangereuses pour les systèmes complexes, et une formation spécifique aux systèmes de commande sécurisés utilisés sur vos machines.
Comment instaurer une culture de la sécurité plutôt que de se contenter de respecter les règles ?
La culture de la sécurité va au-delà des procédures et des audits. Elle nécessite un engagement visible de la direction (les responsables doivent respecter les mêmes règles de sécurité), le signalement ouvert des incidents évités de justesse sans recherche de responsables, des échanges réguliers sur la sécurité (au-delà des simples réunions formelles), la reconnaissance des comportements sûrs et la possibilité pour les opérateurs d’arrêter la production lorsqu’ils constatent des conditions dangereuses. L'objectif est que chaque membre de l'équipe intériorise la sécurité comme une valeur personnelle, et non comme une simple règle d'entreprise.
Conclusion
La sécurité des opérateurs sur les machines d'emballage sous film nécessite une approche systématique alliant des dispositifs de protection adéquats, des équipements de protection individuelle, des procédures rigoureuses de verrouillage et d'étiquetage, une formation approfondie et des audits réguliers. Aucune mesure prise isolément n'est suffisante : la force réside dans le système de défense à plusieurs niveaux mis en place grâce à la mise en œuvre conjointe de tous ces éléments.
Les principes clés à retenir :
- Ne contournez jamais les dispositifs de sécurité — elles existent parce que le danger est bien réel
- La procédure LOTO est obligatoire pour toute tâche nécessitant l'accès à des zones à risque
- La formation doit être continue — il ne s’agit pas d’une action ponctuelle dans le cadre de l’intégration
- Les incidents et les quasi-accidents constituent des occasions d'apprendre — mener une enquête approfondie et communiquer les conclusions
- La sécurité et la productivité ne s'opposent pas — un lieu de travail sûr est un lieu de travail efficace
Path Pack conçoit chacune de ses machines en faisant de la sécurité une exigence fondamentale, en utilisant des systèmes de protection conformes aux normes CE et des composants de sécurité certifiés Siemens/Schneider. Nos équipes d'installation dispensent une formation pratique à la sécurité dans le cadre de chaque prestation de mise en service,
Si vous êtes en train d'évaluer des machines d'emballage pour votre site, ou si vous avez besoin d'un audit de sécurité de votre ligne d'emballage existante, contactez notre équipe d'ingénieurs pour discuter de la manière dont nous pouvons vous aider à respecter les normes de sécurité les plus strictes.
Par l'équipe technique de Path Pack
🛠️ Guide pratique : Pour obtenir des instructions détaillées concernant votre appareil, consultez Sécurité des machines dans le Centre d'assistance Path Pack.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic