Points clés à retenir
Réponse rapide : Le diagnostic des problèmes de thermoscellage s'effectue dans l'ordre suivant : température, pression et temps de maintien, puis film, puis alignement mécanique, car les causes peuvent provenir de n'importe lequel de ces quatre éléments.
- Les bases avant tout — étanchéité = température × pression × temps de maintien
- Les problèmes de température occupent le devant de la scène — Les joints défectueux et les perforations par surchauffe commencent généralement au niveau de l'élément chauffant
- La pression et le temps de maintien sont les prochains points à aborder — des empreintes irrégulières indiquent une pression excessive au niveau de la mâchoire ou un problème de synchronisation
- La pellicule est également un paramètre — un film inadapté à la plage de température simule des dysfonctionnements de la machine
- Suivez la séquence d'étapes — la méthode de diagnostic structurée présentée dans l’article évite de remplacer des pièces au hasard
La largeur ou la longueur du joint vous semble incorrecte ? Avant de régler la température et le temps de maintien, vérifiez quelles devraient être les dimensions réelles du sachet : le calculateur fournit les valeurs théoriques.
Vérifiez d'abord les dimensions de votre bagage →Introduction
Le thermoscellage constitue l'un des processus les plus critiques dans emballeuse en continu opérations, mais c’est aussi l’une des plus souvent mal comprises. Le scellage constitue la principale protection de votre emballage contre la contamination, la perte d’humidité et les dommages subis par le produit pendant le stockage et le transport. Lorsque le scellage thermique fait défaut, les conséquences vont bien au-delà du simple aspect esthétique : un scellage défaillant peut entraîner des retours de produits, des problèmes de conformité réglementaire et des pertes financières importantes.
Ce guide aborde les facteurs complexes qui influent sur la qualité du scellage dans les machines d'emballage sous film à flux horizontal. Que vous soyez confronté à une résistance de scellage irrégulière, à des défaillances totales du scellage ou à des variations de qualité inexpliquées d'un cycle de production à l'autre, la compréhension des principes fondamentaux du thermoscellage vous aidera à diagnostiquer et à résoudre efficacement ces problèmes.
Les informations contenues dans ce guide s'appliquent aux systèmes de soudure à impulsion standard, à chaleur constante et aux systèmes de soudure avancés à servocommande que l'on trouve dans les équipements d'emballage modernes. Nous examinerons la relation entre la température, la pression, la durée et les propriétés des matériaux qui déterminent la qualité de la soudure, et nous vous proposerons des procédures pratiques de dépannage que vous pourrez mettre en œuvre immédiatement.
Le processus de diagnostic ci-dessous s'applique directement aux machines à scellage sur les quatre côtés, telles que les nôtres Machine d'emballage par patch à scellage sur les quatre côtés JC400.
Principes fondamentaux du thermoscellage
La science du thermoscellage
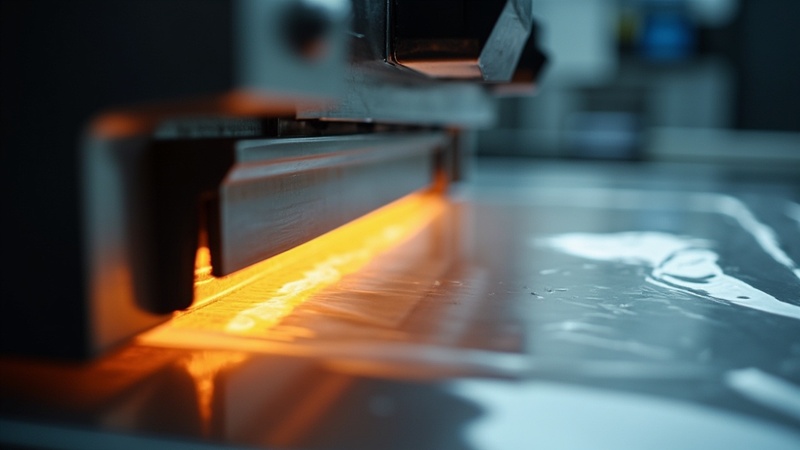
Le thermoscellage se produit lorsque l'énergie thermique ramollit les surfaces de scellage de films d'emballage, ce qui leur permet de se souder sous l'effet de la pression. Ce processus nécessite une coordination précise entre trois variables : la température, la pression et le temps de maintien. La combinaison optimale dépend de la composition spécifique du film, de son épaisseur et de la résistance de soudure requise pour votre application.
La plupart des films d'emballage sont des polymères thermoplastiques qui ramollissent lorsqu'ils sont chauffés au-delà de leur température de transition vitreuse et fondent au-delà de leur point de fusion. Le processus de scellage doit porter la température de la surface du film à un niveau suffisant pour permettre la diffusion moléculaire entre les deux surfaces de scellage, sans toutefois atteindre une température trop élevée qui risquerait de dégrader le film, de le brûler ou de lui faire perdre ses propriétés mécaniques.
La précision du contrôle de la température est mesurée en degrés Celsius, et la marge de tolérance admissible n'est souvent que de ±5 °C par rapport à la valeur cible. Les emballeuses sous film modernes dotées de systèmes sophistiqués de contrôle de la température, telles que celles équipées de régulateurs de température Siemens sur les machines Path Pack, maintiennent cette précision tout au long des cycles de production.
Types de systèmes de thermoscellage
Les emballeuses à flux horizontal utilisent plusieurs technologies de scellage différentes, chacune présentant des avantages spécifiques et des exigences d'entretien propres. Il est essentiel de savoir quel système utilise votre machine pour pouvoir effectuer un dépannage efficace.
Le thermoscellage constant maintient les barres de scellage à une température fixe tout au long du fonctionnement. La chaleur est transférée en continu des barres chauffées vers le film pendant le cycle de scellage. Ce système offre simplicité et stabilité de température, mais peut entraîner une dégradation du film si les réglages de température sont trop élevés ou si la production s'arrête alors que la machine est encore chaude.
Le scellage par impulsion utilise une brève impulsion électrique pour chauffer le fil ou le ruban de scellage uniquement pendant le cycle de scellage. Cette méthode réduit au minimum l'exposition du film à la chaleur et permet un excellent contrôle de la durée de scellage. Les systèmes à impulsion sont particulièrement adaptés aux matériaux sensibles à la chaleur.
Le scellage à air chaud consiste à diriger des flux contrôlés d'air chaud sur les surfaces des films avant qu'ils ne soient pressés l'un contre l'autre. Cette technologie offre une excellente uniformité de température et est couramment utilisée dans les applications à grande vitesse.
Dépannage des problèmes liés à la température
Température de scellage insuffisante
Lorsque la température de soudure est trop basse, les surfaces du film n'atteignent pas la température nécessaire à une fusion correcte. Il en résulte une soudure fragile qui peut sembler étanche, mais qui ne présente pas une résistance suffisante. Ce problème est souvent constaté lorsque les emballages se déchirent lors de leur manutention, de leur expédition ou de leur utilisation par le consommateur.
Le diagnostic des problèmes liés à une température insuffisante nécessite une observation attentive de l'aspect du scellage. Un scellage réalisé à une température insuffisante se caractérise généralement par un manque de transparence, des interstices ou des vides visibles au niveau de la zone de scellage, ainsi qu'une tendance à se séparer sous l'effet d'une force minime. Le film présent dans la zone de scellage peut paraître trouble ou présenter un aspect givré.
Vérifiez la température réelle au niveau de la surface de scellage à l'aide d'un pyromètre à contact étalonné ou d'un thermocouple. La température de surface peut s'écarter considérablement de la consigne du régulateur en raison de la dégradation des éléments chauffants, d'un mauvais contact thermique entre les éléments chauffants et les barres de scellage, ou d'une dérive d'étalonnage. Les emballeuses sous film Path Pack sont équipées d'un système de surveillance de la température à deux points permettant de détecter rapidement les anomalies de température.
Température de scellage excessive
Si une température insuffisante empêche la formation d'un scellage correct, une température excessive entraîne des problèmes différents mais tout aussi graves. La surchauffe dégrade le polymère du film, réduisant ainsi son poids moléculaire et sa résistance mécanique. Le scellage peut alors présenter un aspect brûlé, brun ou carbonisé, et le film devient cassant et susceptible de se fissurer.
Une température excessive peut également entraîner l'adhérence du film à la surface de scellage, ce qui peut provoquer des déchirures du film, un mauvais décollement et une contamination des mâchoires de scellage. Dans les cas les plus graves, la surchauffe peut générer de la fumée, des odeurs et présenter un risque d'incendie.
Le dépassement de température est souvent dû à des réglages incorrects du régulateur, à des capteurs de température défectueux ou à des procédures de montée en température inadaptées. Veillez toujours à ce que la machine atteigne son équilibre thermique avant de démarrer la production. Les nouvelles mâchoires de scellage peuvent présenter des caractéristiques de transfert thermique différentes, ce qui nécessite un ajustement de la température.
Problèmes d'uniformité de la température
Même lorsque la température moyenne de scellage est correcte, les variations de température sur la surface de scellage entraînent des problèmes de qualité. Les points chauds et les points froids résultent d'un chauffage inégal, qui peut être dû à des éléments chauffants défectueux, à un mauvais contact thermique ou à une accumulation de salissures isolant certaines parties de la surface de scellage.
L'uniformité de la température doit être vérifiée à l'aide d'une caméra thermique ou de plusieurs mesures de température par contact sur toute la largeur du joint. La variation de température admissible est généralement de ± 5 °C sur toute la largeur du joint. Les variations dépassant cette plage indiquent des problèmes nécessitant une intervention technique.
Dépannage des problèmes liés à la pression et au temps de maintien
Pression d'étanchéité insuffisante
La chaleur seule ne suffit pas à créer un scellage solide : les surfaces ramollies des films doivent être pressées l’une contre l’autre avec suffisamment de force pour permettre un contact moléculaire et une fusion. Une pression de scellage insuffisante entraîne des scellages fragiles présentant des espaces visibles, une largeur de scellage irrégulière et une faible résistance au décollement.
Parmi les causes courantes des problèmes de pression, on peut citer l'usure des ressorts de pression, l'endommagement des barres de soudure, un réglage incorrect de la pression et un désalignement mécanique. La pression de soudure doit être suffisante pour comprimer le film de manière uniforme sur toute la largeur de soudure, tout en maintenant un contact constant pendant toute la durée de maintien.
Les emballeuses à flux continu Path Pack sont équipées de mécanismes de scellage réglés avec précision, composés de pièces de haute qualité conçues pour garantir une fiabilité à long terme. Les réglages de pression doivent être vérifiés lors de l'installation, puis contrôlés régulièrement dans le cadre de la maintenance préventive.
Pression d'étanchéité excessive
Même s'il peut sembler qu'une pression plus forte garantisse toujours une meilleure étanchéité, une pression excessive entraîne son lot de problèmes. Une compression excessive peut faire sortir le matériau de la zone d'étanchéité, créant ainsi des zones plus fines et des points de faiblesse. Elle peut également provoquer une déformation du film, en particulier avec des matériaux plus fins ou dont la surface est imprimée.
Une pression excessive accélère également l'usure des éléments d'étanchéité, augmente les contraintes mécaniques subies par la machine et peut entraîner une défaillance prématurée des ressorts de pression et des mécanismes de réglage.
Le réglage correct de la pression permet d'obtenir à la fois un contact total du film et une épaisseur de scellage adéquate. Pour commencer, réglez la pression de manière à obtenir un scellage complet avec la pression minimale permettant d'obtenir des résultats constants, puis augmentez-la légèrement afin de disposer d'une marge de sécurité.
Optimisation du temps de séjour
Le temps de maintien — c'est-à-dire la durée pendant laquelle les surfaces des films restent en contact sous l'effet de la chaleur et de la pression — doit être suffisant pour permettre la réalisation du processus de scellage, sans pour autant être trop long au risque de provoquer une dégradation des films. Le temps de maintien optimal varie en fonction de la température, de la pression, de l'épaisseur des films et de la composition des matériaux.
Un temps de maintien insuffisant entraîne des soudures fragiles et incomplètes, en particulier au niveau des bords, où le refroidissement commence en premier. Ce problème survient fréquemment lorsque la vitesse de production augmente sans que les paramètres de soudure ne soient adaptés en conséquence.
Un temps de maintien trop long entraîne une dégradation du film, une décoloration du scellage et une perte de souplesse de celui-ci. Il réduit également inutilement le débit de la machine. Les systèmes de scellage modernes à servocommande permettent d'optimiser le temps de maintien de manière dynamique en fonction de la vitesse de production, garantissant ainsi une qualité de scellage constante quel que soit le débit.
Dépannage des problèmes liés aux films
Sélection et compatibilité des films
La qualité du scellage dépend fortement de la compatibilité du film avec votre système de scellage. L'utilisation d'un type de film, d'une épaisseur ou d'une formulation inadaptés peut rendre impossible l'obtention d'un bon scellage, quels que soient les réglages de la machine.
Les fabricants de films fournissent des fiches techniques indiquant les températures, pressions et temps de maintien recommandés pour le thermoscellage. Vérifiez toujours la compatibilité du film avant de lancer la production. En cas de changement de fournisseur ou de formulation du film, prévoyez d'ajuster les paramètres de thermoscellage.
Parmi les problèmes courants liés aux films, on peut citer l'incompatibilité des couches de colle, une teneur excessive en agent glissant qui nuit au scellage, ainsi que des surfaces imprimées qui empêchent le transfert de chaleur. Les films imprimés nécessitent souvent des températures de scellage plus élevées, car l'encre agit comme un isolant.
Contamination du film et qualité de surface
Pour garantir une étanchéité optimale, les surfaces d'étanchéité doivent être propres et exemptes de toute contamination. Les résidus de produit, la poussière, l'huile provenant de la manipulation et les additifs du film peuvent tous nuire à l'étanchéité.
Un nettoyage régulier du circuit du film et des composants de soudure est essentiel pour garantir une qualité de soudure constante. Utilisez des solvants de nettoyage homologués qui n'endommagent pas les surfaces de soudure et ne laissent pas de résidus. Évitez les matériaux abrasifs susceptibles de rayer les mâchoires de soudure et de créer des zones propices à l'accumulation de contaminants.
L'électricité statique peut attirer la poussière et les débris sur les surfaces des films, en particulier dans les environnements à faible taux d'humidité. Les neutralisateurs d'électricité statique doivent être entretenus et correctement positionnés afin de réduire les problèmes d'étanchéité liés à la contamination.
Maintenir l'alignement mécanique et l'état des surfaces d'étanchéité
Alignement de la barre de soudure
Un alignement correct entre les barres de soudure supérieure et inférieure est essentiel pour garantir une qualité de soudure constante. Un mauvais alignement entraîne une répartition inégale de la pression, ce qui se traduit par des points faibles et des défauts de soudure concentrés d'un seul côté.
L'alignement doit être vérifié selon la procédure spécifiée par le fabricant, qui consiste généralement à mesurer l'écart entre les surfaces d'étanchéité en plusieurs points sur toute la largeur. La tolérance d'alignement admissible est généralement inférieure à 0,1 mm sur toute la largeur d'étanchéité.
Un désalignement peut résulter d'une usure mécanique, d'un réglage incorrect ou de dommages causés par des corps étrangers. Les machines Path Pack sont équipées de stations de scellage usinées avec précision, conçues pour maintenir l'alignement dans des conditions de production exigeantes, mais il reste important de procéder à des vérifications périodiques.
État de la surface d'étanchéité
L'état des surfaces d'étanchéité influe directement sur la qualité de l'étanchéité. L'usure, les rayures, la contamination et la dégradation du revêtement réduisent toutes l'efficacité de l'étanchéité.
Les revêtements antiadhésifs des barres de soudure nécessitent un entretien minutieux afin de préserver leur efficacité. N'utilisez jamais d'outils métalliques ni de matériaux abrasifs susceptibles d'endommager ces revêtements. Remplacez les barres de soudure lorsque les revêtements présentent une usure importante ou des dommages.
Il convient d'inspecter régulièrement la surface d'étanchéité afin de détecter toute accumulation de résidus de film, de matière carbonisée ou d'autres impuretés. Nettoyez les surfaces à l'aide de solvants adaptés et vérifiez que le revêtement antiadhésif reste intact et efficace.
Dépannage étape par étape
Diagnostic étape par étape
Un dépannage efficace nécessite une approche systématique. Commencez par inspecter visuellement le joint et le film, puis passez aux mesures et aux réglages.
Étape 1 : Inspection visuelle
Examinez attentivement l'aspect du joint. Recherchez d'éventuelles variations sur la largeur du joint, toute asymétrie, décoloration, contamination ou détérioration physique. Consignez les caractéristiques spécifiques des joints présentant des problèmes.
Étape 2 : Essai de résistance des joints
Réalisez des essais de résistance réels des joints à l'aide d'un testeur de joints étalonné ou d'un simple test de pelage. Les mesures quantitatives vous permettent de suivre les améliorations et d'identifier les problèmes subtils qui ne sont pas visibles.
Étape 3 : Vérification des paramètres
Vérifiez tous les paramètres de scellage par rapport aux spécifications du fabricant du film et aux données historiques. Vérifiez les réglages de température, de pression et de temps de maintien. Assurez-vous que ces réglages correspondent à ceux qui ont fait leurs preuves par le passé.
Étape 4 : Mesure de la température
Mesurez la température réelle de la surface d'étanchéité à l'aide d'un appareil de mesure adapté. Comparez la température mesurée au point de consigne du régulateur et vérifiez s'il existe des écarts.
Étape 5 : Inspection mécanique
Vérifiez l'état des composants d'étanchéité : usure, dommages et contamination. Vérifiez l'alignement, le bon fonctionnement du mécanisme de pression et l'état mécanique général.
Exemples courants de problèmes et de solutions
| Problème | Causes principales | Mesures recommandées |
|---|---|---|
| Joints défectueux, partout | Température, pression ou temps de maintien trop faibles | Augmenter systématiquement les paramètres, vérifier la compatibilité des films |
| Joints défectueux, d'un seul côté | Problème d'alignement, variation de pression | Vérifier l'alignement, inspecter le mécanisme de pression |
| Fuites occasionnelles et légères | Contamination, film irrégulier | Nettoyer le circuit du film, vérifier la qualité de la bobine de film |
| Joints brûlés ou décolorés | Température ou temps de maintien excessifs | Réduire les paramètres, vérifier s'il y a un dépassement de température |
| Phoque collé aux mâchoires | Dommages au revêtement, température excessive | Vérifier le revêtement, réduire la température, nettoyer les mâchoires |
FAQ
Q1 : Comment déterminer la température de soudure adéquate pour un nouveau type de film ?
Commencez par consulter la fiche technique du fabricant du film, qui précise les paramètres de scellage recommandés. Commencez par la limite inférieure de la plage de températures recommandée et testez la résistance du scellage. Augmentez la température par paliers de 5 °C jusqu’à obtenir une résistance de scellage constante et suffisante. Notez la température optimale pour pouvoir vous y référer ultérieurement. Effectuez toujours les essais de validation dans les conditions réelles de production, en tenant compte notamment du poids du produit et des contraintes liées à sa manipulation.
Q2 : Pourquoi rencontrons-nous des problèmes d'étanchéité uniquement à certaines vitesses de production ?
Les problèmes de scellage liés à la vitesse sont généralement le signe de problèmes de temps de maintien. À mesure que la vitesse augmente, le temps disponible pour le scellage diminue. Vérifiez si votre système de scellage ajuste automatiquement ses paramètres en fonction de la vitesse. Si ce n'est pas le cas, augmentez la température de scellage, la pression, ou les deux, afin de compenser la réduction du temps de maintien. Vérifiez également que le moment de la coupure reste synchronisé à des vitesses plus élevées.
Q3 : Les problèmes de qualité du scellage peuvent-ils être dus au produit contenu dans l'emballage ?
Oui, certains produits peuvent nuire à la qualité du scellage. Les produits qui dégagent des gaz, libèrent de l'humidité, contiennent des huiles ou des solvants, ou présentent des arêtes vives à proximité de la zone de scellage peuvent tous affecter la qualité du scellage. Veillez à positionner correctement le produit par rapport à la zone de scellage, envisagez l'utilisation de couches barrières ou de systèmes de confinement du produit, et vérifiez que les caractéristiques techniques du produit sont compatibles avec votre film d'emballage.
Q4 : À quelle fréquence faut-il remplacer les mâchoires d'étanchéité ?
La fréquence de remplacement des mâchoires de scellage dépend du volume de production, du type de film et des conditions d'exploitation. Dans des conditions normales, inspectez les mâchoires de scellage tous les mois et remplacez-les en fonction de leur état (dégradation du revêtement, piqûres de surface, chauffage inégal ou dommages visibles) plutôt qu'à intervalles fixes. Surveillez les signes d'usure, notamment la dégradation du revêtement, la piqûre de surface, un chauffage irrégulier et les dommages visibles. Path Pack recommande de remplacer les composants de scellage lors des opérations de maintenance préventive programmées plutôt que d'attendre qu'ils tombent en panne.
Q5 : Quel est le lien entre les essais de résistance des joints et le contrôle qualité en production ?
Les essais de résistance des joints fournissent des données objectives et quantitatives sur la qualité de ces derniers. La réalisation régulière de ces essais vous permet de déterminer la capabilité du processus, d’identifier toute dérive des paramètres avant qu’elle n’entraîne des défaillances et de valider les modifications apportées aux matériaux ou aux réglages. Mettez en place un protocole d’essai comprenant des échantillons prélevés à chaque cycle de production, des essais au démarrage et lors des changements d’équipe, ainsi qu’une analyse approfondie de toute mesure de résistance s’écartant des limites acceptables.
Éliminez les erreurs de dimension avant de rejeter la faute sur le scellant
Une part surprenante des ‘ problèmes de soudure ’ est en réalité liée aux dimensions. Testez votre produit à l'aide du calculateur gratuit : si la longueur réelle du sachet ou la largeur du film s'écarte des valeurs théoriques, corrigez d'abord ce problème.
- ✓ Dimensions théoriques et réelles du sac
- ✓ Identifier les défauts de scellage dus à l'épaisseur du film
- ✓ Fonctionne en fonction de la taille du produit ou du poids de remplissage
- ✓ Gratuit, sans inscription
Conclusion
La qualité du thermoscellage dépend de l'interaction précise entre la température, la pression, la durée et les propriétés du matériau. Pour effectuer un dépannage efficace, il est nécessaire de comprendre ces relations et d'examiner systématiquement chaque cause potentielle.
Le principe fondamental de la gestion de la qualité des joints réside dans la prévention, qui passe par un entretien et une surveillance adéquats. Des inspections régulières, un nettoyage régulier et le remplacement des composants permettent d'éviter la plupart des problèmes courants liés aux joints. Investir dans des composants de qualité est rentable, car cela permet de réduire les temps d'arrêt et de garantir une qualité constante.
Lorsque des problèmes surviennent, procédez au diagnostic de manière systématique. Commencez par les causes potentielles les plus simples et passez en revue, de manière logique, l'ensemble des facteurs possibles. Consignez vos conclusions et vos solutions : ces informations s'avéreront précieuses pour les futurs dépannages et pour la définition de paramètres de fonctionnement optimaux.
Une qualité de scellage constante grâce à Path Pack
Si vous rencontrez des problèmes récurrents de thermoscellage ou si vous souhaitez passer à un équipement offrant des performances de scellage supérieures, Path Pack propose des solutions avancées d'emballage en continu, conçues pour garantir fiabilité et constance de la qualité.
Path Pack fabrique des machines d'emballage horizontales à Hangzhou, en Chine. Chaque machine est testée avec le produit et le film du client avant son expédition. Si vous envisagez d'acquérir une emballeuse en continu ou si vous rencontrez des problèmes sur une ligne déjà en production, contactez notre équipe d'ingénieurs : nous vous répondrons dans un délai d'un jour ouvré.
Contactez notre équipe technique dès aujourd'hui pour discuter de vos défis en matière de thermoscellage et découvrir comment l'expertise de Path Pack peut améliorer vos opérations d'emballage.
Par l'équipe technique de Path Pack
🛠️ Guide pratique : Pour obtenir des instructions détaillées concernant votre appareil, consultez Joints défectueux dans le Centre d'assistance Path Pack.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic