Points clés à retenir
Réponse rapide : L'enfilage du film sur une emballeuse en continu suit une séquence bien définie — préparation, chargement du rouleau, suivi du parcours du film, réglage de la tension, puis vérification — et ne prend que quelques minutes une fois que l'on maîtrise la procédure.
- Opération la plus fréquente — chaque changement de rouleau implique un réenfilage ; cette technique porte ses fruits au quotidien
- Mieux vaut prévenir que guérir — un film adapté, des rouleaux propres, les bons outils
- Suivez scrupuleusement le parcours du film — dérouler en suivant le sens des bras de danseuse et des rouleaux
- La tension est réglée en dernier — vérifiez la tension avant toute autre chose
- Essai avant la mise en production — Le test du « sac vide » permet de détecter rapidement les problèmes de suivi
Introduction
Enfiler un film dans un emballeuse en continu C'est l'opération que votre équipe effectuera le plus souvent : une fois à chaque changement de rouleau de film, voire plusieurs fois par service. Lorsqu'elle est réalisée correctement, elle prend moins de 3 minutes et permet d'obtenir un emballage lisse et sans plis. Si elle n'est pas effectuée correctement, elle entraîne des problèmes d'alignement du film, des erreurs de repérage et un gaspillage de matière qui peuvent nécessiter plus de 30 minutes de dépannage.
Ce guide détaillé couvre l'ensemble de la procédure d'enroulement du film, du chargement du rouleau à la vérification de la mise en production, en présentant les techniques enseignées par nos techniciens de maintenance lors de la mise en service sur site.
Points clés à retenir
- Il est important de bien orienter le film avant de commencer — La couche thermosoudable doit être tournée vers l'intérieur (côté produit), tandis que la couche imprimable/enduite doit être tournée vers l'extérieur ; vérifiez en observant quel côté adhère lorsque vous le touchez avec une mâchoire de thermosoudage chaude.
- Le parcours de filetage a été conçu pour une raison bien précise — Chaque rouleau, chaque bras de guidage et chaque guide situé sur le parcours de la pellicule a pour fonction d'assurer la tension ou le guidage ; le fait de sauter ou de contourner l'un de ces éléments entraînera des problèmes
- Centrez le film sur le mandrin de déroulement — Un chargement décentré est la cause principale de la dérive de l'alignement du film pendant la production ; utilisez les repères gradués sur le mandrin pour vérifier
- Maintenez une tension constante tout au long du mouvement — Un serrage insuffisant provoque des plis ; un serrage excessif entraîne un étirement du film, un décalage de repérage et une usure prématurée des roulements à rouleaux.
- Effectuez toujours un cycle d'essai avant la production. — 10 à 20 sachets vides à vitesse de production permettent de vérifier l'alignement du suivi, du scellage et de la découpe avant l'introduction du produit
1. Préparation avant l'enfilage
1.1 Sélection et contrôle des films
Avant de charger le rouleau, vérifiez que le film est adapté à votre application :
| Paramètre | Comment vérifier | Conséquence d'un mauvais film |
|---|---|---|
| Type de film | Étiquette en rouleau : BOPP, CPP, PE, stratifié | Des réglages de température incorrects entraînent une mauvaise étanchéité |
| Largeur du film | Mesurer avec un mètre ruban : les dimensions doivent correspondre aux spécifications de la machine | Une pellicule trop grande provoque des plis ; une pellicule trop petite expose le produit |
| Épaisseur du film | Micromètre : généralement entre 20 et 60 microns | Trop épais = endommagement des mâchoires du joint ; trop fin = perforation |
| Diamètre du noyau | 76 mm (3 pouces) en standard ; vérifier l'ajustement du mandrin | Un montage trop lâche entraîne des vibrations et des problèmes d'alignement |
| Diamètre du rouleau | Doit respecter la limite maximale de la machine (généralement 350 mm) | Le rouleau surdimensionné ne rentre pas ou entre en contact avec le châssis de la machine |
| Couche thermosoudable | Appuyez (brièvement !) la mâchoire de soudure chaude contre le coin du film | Mauvais côté = absence d'autocollant ou autocollant à l'extérieur de l'emballage |
1.2 Contrôle de la qualité des films
Avant le chargement, vérifiez que le rouleau ne présente pas :
- Dommages aux bords : Les bosses ou les déchirures sur le bord du rouleau entraînent une instabilité de l'alignement. Tout dommage d'une profondeur supérieure à 3 mm nécessite de rogner ou de remplacer le rouleau.
- Télescopage : Si les couches ont subi un décalage latéral (le rouleau présente une forme conique), le film ne se déroulera pas de manière régulière. Rejetez le rouleau.
- Dégâts causés par l'humidité : Des couches ondulées ou collées indiquent une exposition à l'humidité. Les propriétés du film sont altérées de manière irréversible.
- Intégrité du noyau : Les noyaux fissurés ou déformés ne s'ajusteront pas correctement sur le mandrin.
2. Chargement de la pellicule et enfilage initial
Le parcours d'enfilage décrit ici correspond aux emballeuses horizontales telles que la Machine d'emballage sous film continu JC250.
2.1 Chargement de la bobine de film
Étape 1 : Mettre le rouleau en place
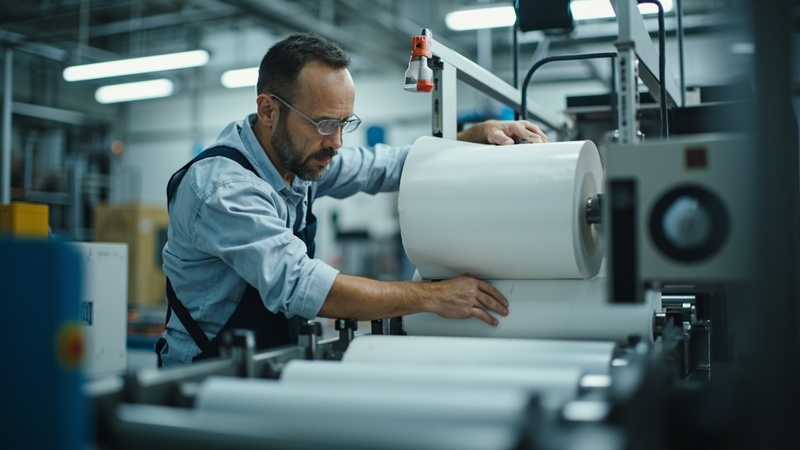
Placez le rouleau de film sur le mandrin de déroulement en veillant à ce que le côté thermosoudable soit orienté dans le bon sens. Sur la plupart des emballeuses sous film, le film se déroule par le haut du rouleau, le côté thermoscellé étant tourné vers l'intérieur (en direction de l'épaulement de formage). En cas de doute, tracez une petite flèche sur le rouleau lors de la première mise en place et photographiez-la pour vous y référer ultérieurement.
Étape 2 : Centrer le rouleau
Utilisez les repères gradués sur le mandrin de déroulement pour centrer le rouleau avec précision. Un chargement décentré entraîne une dérive du film vers un côté pendant le déroulement, ce qui s'amplifie sur toute la longueur d'un rouleau complet. Pour un film de 400 mm de large sur un mandrin de 800 mm, les bords du rouleau doivent se trouver exactement à 200 mm de chaque extrémité.
Étape 3 : Verrouiller le mandrin
Serrez le mécanisme de blocage du mandrin (mandrin pneumatique ou pince mécanique) jusqu’à ce que le rouleau ne puisse plus tourner indépendamment de l’axe du mandrin. Un rouleau mal serré glissera lors du déroulement, ce qui provoquera des variations brusques de tension et des erreurs de repérage.
2.2 Sur les traces du cinéma
Chaque emballeuse à flux continu suit un parcours de film spécifique défini par le fabricant de la machine. Ce parcours suit généralement l'ordre suivant :
Dérouleur → Bras de danseur → Rouleaux de guidage → Épaulement de formage → Boîte de pliage → Roues de scellage des extrémités → Zone de produit → Mâchoires de scellage d'extrémité → Découpe
Étapes cruciales lors de l'enfilage :
- Bras de danseur : Le film doit s'enrouler autour du ou des rouleaux du bras du danseur en effectuant le nombre correct de tours (généralement 2 à 3). Un enroulement incorrect du bras du danseur empêche le système de contrôle de la tension de compenser les variations de diamètre de déroulement.
- Rouleaux de guidage : Le film doit passer par-dessus — et non par-dessous — les rouleaux de guidage. Vérifiez à la main que chaque rouleau tourne librement avant d'enrouler le film.
- Épaulement de formage : Il s'agit de l'étape la plus critique. Le film doit entrer dans l'épaulement de formage bien centré et sans plis. L'épaulement de formage plie le film plat pour lui donner la forme d'un tube : tout désalignement à ce stade se répercute sur l'ensemble de l'emballage.
- Roues à joints d'étanchéité : Les deux bords du film se rejoignent entre les roues d'étanchéité à ailettes. Vérifiez que les deux bords sont bien alignés avant d'enclencher les roues.
3. Réglage et vérification de la tension
3.1 Réglage de la tension initiale
Une fois l'enfilage terminé, réglez la tension de déroulement sur la valeur initiale recommandée par le fabricant (généralement entre 1,5 et 2,0 kg pour un film BOPP de 30 microns et d'une largeur de 400 mm). Une tension correcte permet d'obtenir :
- Une bande de film bien tendue, sans affaissement visible entre les rouleaux
- Aucun bruit de battement ou de claquement n'est perceptible lors du fonctionnement à faible vitesse
- Largeur constante du film — aucun rétrécissement visible au niveau de l'épaulement de formage
3.2 Essai de vérification de la tension
Le test de pression avec les doigts :
À n'importe quel endroit situé entre le dernier rouleau de guidage et l'épaulement de formage, appuyez doucement sur la bande de film avec un doigt. Le film doit fléchir de 10 à 15 mm sous une pression modérée. S'il fléchit de plus de 20 mm, la tension est trop faible. S'il semble rigide et ne fléchit pratiquement pas, la tension est trop élevée.
Le test de vitesse :
Faites fonctionner la machine à des vitesses croissantes (20 → 50 → 80 → 100 ppm). Observez le film au niveau de l'entrée de l'épaulement de formage. Si le film commence à se rétrécir (rétrécissement visible) à des vitesses plus élevées, augmentez légèrement la tension de déroulement. Si des plis apparaissent au niveau de l'épaulement de formage, réduisez la tension.
4. Essai et mise au point
4.1 Essai sur sac vide
Faites défiler 10 à 20 sacs vides à la vitesse de consigne avant d'introduire le produit. Vérifiez chaque sac pour vous assurer que :
- Joint d'étanchéité : Centré en bas, largeur uniforme (généralement entre 5 et 8 mm), sans plis ni espaces vides
- Joints d'étanchéité aux extrémités : Largeur constante, centrée sur la ligne de découpe, sans zones de brûlure ni de soudure à froid
- Inscription : En cas d'utilisation d'un film imprimé, le repère visuel doit être positionné de manière constante par rapport à la ligne de découpe (avec une tolérance de ±0,5 mm).
- Seuil : Coupe nette, sans effilochage ni déchirure, joint d'extrémité placé au centre de la zone de coupe
4.2 Test de production
Une fois que les sachets vides ont passé le contrôle, remplissez-les de produit et effectuez 20 à 30 emballages. Vérifiez :
- Positionnement du produit à l'intérieur de l'emballage (centré, aucun produit dans la zone de scellage)
- Aspect de l'emballage (pas de plis sur la face avant de l'emballage, aspect homogène)
- Intégrité des joints (essai de traction manuel : le joint d'ailette et les joints d'extrémité ne doivent pas se séparer)
- Le débit correspond à la vitesse définie (nombre de colis en 1 minute en régime permanent)
4.3 Problèmes courants liés au filetage et leurs solutions
| Problème | Cause probable | Solution |
|---|---|---|
| Le film se déplace sur le côté | Rouleau non centré sur le mandrin | Recentrer le rouleau à l'aide des repères gradués du mandrin |
| Plis au niveau de l'épaule | Tension trop élevée ou désalignement de l'épaulement de formage | Réduire la tension ; vérifier que les boulons d'épaulement sont bien serrés |
| Le film se déchire lors de l'enfilage | Arête vive sur le rouleau ou le guide | Inspectez toutes les surfaces de contact ; ébavurez-les si nécessaire |
| Le joint d'étanchéité n'est pas centré | Le film ne passe pas bien droit dans la caisse de formage | Régler la position de la caisse pliante ; vérifier l'alignement des rouleaux de guidage |
| Le positionnement dérive au bout de plus de 5 minutes | Le bras du danseur n'est pas enfilé correctement | Vérifier que le nombre de passages du bras du danseur est correct |
| Échec de la jonction de la bande | Chevauchement insuffisant ou ruban inadapté | Utilisez du ruban adhésif double face pour les raccords ; chevauchement minimum de 50 mm |
Foire aux questions
Q : Comment savoir quel côté du film est la couche thermosoudable ?
Le test le plus rapide : appliquez une mâchoire de soudure chauffée (à environ 150 °C) sur un coin du film pendant 1 à 2 secondes. Le côté qui colle ou qui se déforme est la couche thermosoudable. Par ailleurs, la plupart des fabricants de films indiquent sur le rouleau, à l’aide d’une flèche ou d’une étiquette, quel côté doit être orienté vers l’intérieur. En cas de doute, consultez la fiche technique du fournisseur du film.
Q : À quelle fréquence dois-je nettoyer les rouleaux du circuit de défilement du film ?
Nettoyez tous les rouleaux situés sur le parcours du film à chaque changement de bobine. Les additifs du film, la poussière et les débris attirés par l'électricité statique s'accumulent à la surface des rouleaux et provoquent des déviations de la trajectoire du film. Utilisez de l'alcool isopropylique (99%) et un chiffon non pelucheux. N'utilisez jamais de WD-40 ni de sprays à base de silicone sur les rouleaux du circuit du film : ils laissent des résidus qui se déposent sur le film et provoquent des problèmes de scellage.
Q : Quel est le bon enfilage du bras de danseur pour ma machine ?
Consultez le schéma d'enfilage de votre machine (il devrait figurer sur une étiquette près du poste de déroulement ou être inclus dans le manuel d'utilisation). La plupart des machines utilisent une configuration de bras danseur à 2 ou 3 passages. Un bras danseur à 2 passages (le film passe au-dessus du rouleau 1 et sous le rouleau 2) offre une plage de tension standard. Un bras danseur à 3 passages offre un contrôle plus précis de la tension pour les films fins (moins de 25 microns) ou les applications à grande vitesse (plus de 150 ppm).
Conclusion
L'enfilage du film est une compétence qui s'améliore avec la pratique, mais les principes fondamentaux — centrer la bobine, suivre le parcours, régler la tension correctement et effectuer un cycle d'essai — restent les mêmes pour toutes les machines et tous les types de film. Formez chaque opérateur à cette procédure, documentez votre parcours d'enfilage standard à l'aide de photos affichées près de la machine et veillez à ce que les rouleaux de guidage du film restent propres. Le respect de ces consignes permet d'éliminer la majorité des temps d'arrêt liés au film.
Guides connexes :
- Comment utiliser une emballeuse en continu : guide étape par étape
- Réglage de la largeur et de la tension du film
- Problèmes courants liés aux wrappers de flux et leurs solutions
Des problèmes de filetage qui reviennent sans cesse ? → Envoyez à Path Pack les informations relatives à votre film et à votre machine pour une vérification du parcours de filetage.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic